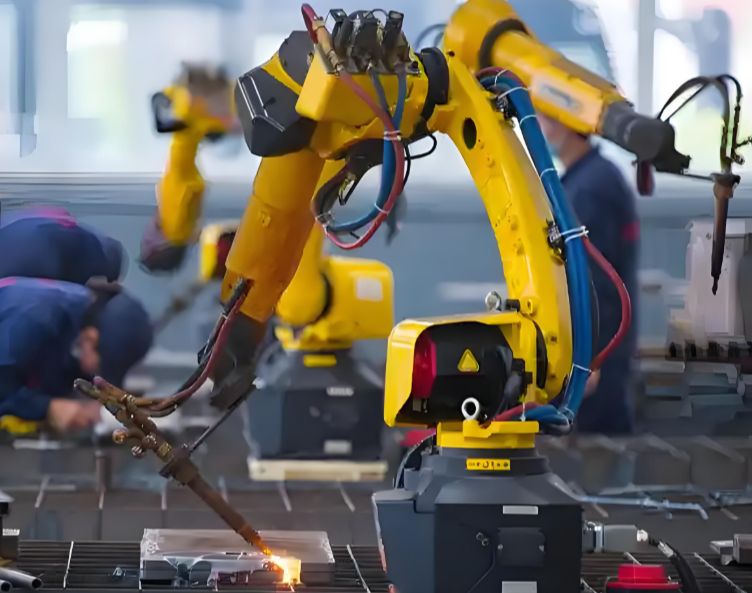
<h2>精密加工瓶颈:从热稳态到动态刚度的双重考验</h2> <p>在连续重切削工况下,五轴加工中心的主轴热伸长量可达数十微米,这直接导致工件尺寸漂移。传统依赖恒温车间与开机预热的方式,已无法满足钛合金整体叶轮等难加工材料的批量一致性需求。此外,双摆头结构在高速转角时产生的惯性偏摆,使得刀具中心点(TCP)位置发生非线性偏移,这是普通三轴设备从未遇到的动力学难题。要突破瓶颈,必须从被动抑制转向主动感知与实时修正。</p>
<h2>数字孪生驱动的在线补偿架构</h2> <p>普斯密斯新一代智能产线方案,在五轴加工中心的关键发热源(电主轴、丝杠螺母、液压站)预埋高灵敏度温度传感阵列,同时采集光栅尺与加速度计信号。通过边缘计算网关构建机床的数字孪生模型,系统能以每秒200次的频率迭代计算热误差与动态误差的耦合值。该架构摒弃了离线补偿表的局限性,针对每台机床的个体差异,自动生成随负载与转速变化的补偿参数矩阵。</p>
<h2>工艺数据闭环下的精度自愈能力</h2> <p>实际加工验证表明,针对铝合金薄壁机匣的铣削测试,启用智能补偿后,定位误差从原来的±18μm收窄至±4μm以内,且连续加工8小时的尺寸极差控制在6μm。这一效果得益于补偿指令直接叠加至伺服驱动器的速度前馈环,而非仅修改NC代码。同时,系统会记录每次补偿动作的反馈值,利用机器学习算法持续修正热变形系数,使机床在长期服役后仍能保持出厂时的几何精度,显著延长大修周期。</p>
<h2>面向车间级的协同优化策略</h2> <p>单机智能仅是基础,普斯密斯还提供车间级数据中台,将多台五轴加工中心的误差数据、刀具磨损状态与MES排产计划互联。当检测到某台机床因环境温度骤变产生精度波动时,系统会自动调整工艺路线,将高精度工序临时调配至处于热稳态的备用机台,避免批量报废。这种动态调度策略,尤其适合多品种、小批量的高端定制化生产模式,使设备综合效率(OEE)平均提升15%。</p>
<p>精密制造的竞争,本质上是误差控制能力的竞争。普斯密斯机械有限公司将持续深化智能补偿算法与五轴加工工艺的融合,帮助企业构建具备自感知、自决策、自执行能力的智能加工单元,在严苛的航空标准与医疗法规下,稳握质量与效率的主动权。</p>